
Nên hàn Mig hay hàn que?
Trong kỹ thuật hàn có rất nhiều phương pháp hàn như hàn que, hàn mig, hàn tig.... Tuy nhiên, việc hàn cũng cần có những đặc tính và yêu cầu kỹ thuật riêng. Thép quá dày khiến nhiệt lượng từ vũng hàn bị tản đi rất nhanh. Nếu dùng máy công suất nhỏ hoặc không vát mép, mối hàn chỉ bám trên bề mặt mà không có độ ngấu sâu vào bên trong, dẫn đến nguy cơ nứt gãy chịu lực cực kỳ cao. Bài viết này tham khảo nên mua máy hàn MIG hay máy hàn que? nếu bạn cần hàn đồ mỏng, cần tốc độ nhanh và ít xỉ hàn thì ưu tiên hàng đầu là hàn Mig; còn mua máy hàn que nếu bạn ưu tiên chi phí rẻ và chuyên hàn vật liệu dày ngoài trời
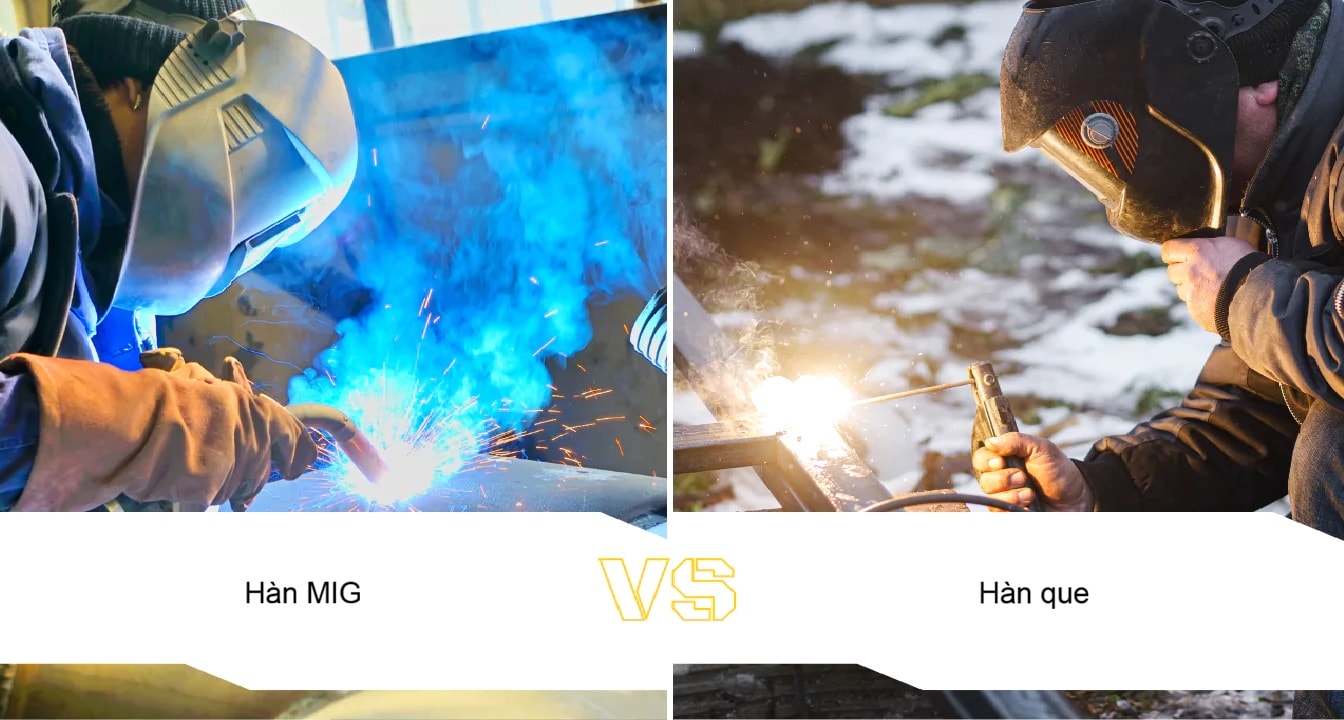
Độ ngấu mối hàn thép dày, Hàn MIG thép dày có được không, Hàn que chịu lực thép dày,
Hiện nay, do nhu cầu công việc nghề hàn rất phát triển, và cũng có rất nhiều người thợ mua máy hàn nhỏ về loẹt xẹt cũng gọi là thợ hàn, cũng có nhiều người lâu năm nắm kỹ thuật hàn ngấu mới gọi là thợ hàn có tay nghề, đáp ứng được yêu cầu hàn, đặc biệt là hàn các chi tiết, kết cấu dày. Ví như việc hàn thép dưới 10 ly chú trọng nhiều đến độ thẩm mỹ và tốc độ, trong khi hàn thép trên 10 ly đòi hỏi tiêu chuẩn kỹ thuật cực kỳ nghiêm ngặt về độ ngấu, khả năng chịu lực và chống nứt của mối hàn. Sự khác biệt giữa hàn que và hàn MIG (hoặc các phương pháp khác) sẽ thay đổi rõ rệt khi bước qua ranh giới độ dày dưới 10 ly và trên 10 ly.
Một vài so sánh chất lượng và yêu cầu khi hàn
|
Tiêu chí |
Dưới 10 ly |
Trên 10 ly |
|
Độ ngấu mối hàn |
Dễ đạt độ ngấu sâu với dòng điện tiêu chuẩn. |
Khó đạt, đòi hỏi máy công suất cao và kỹ thuật vát mép. |
|
Số đường hàn |
Thường chỉ cần 1 pass (lớp) hàn duy nhất. |
Bắt buộc phải hàn nhiều lớp, nhiều đường đắp. |
|
Nguy cơ lỗi kỹ thuật |
Dễ bị thủng (nếu quá mỏng) hoặc cong vênh bề mặt. |
Dễ bị thiếu ngấu, ngậm xỉ giữa các lớp, hoặc nứt kết cấu. |
Sự đối chiếu chi tiết giữa hàn que và hàn MIG theo từng dải độ dày cụ thể như sau:
1. Phân khúc DƯỚI 10 ly (Thép mỏng và trung bình)
Ở phân khúc này, thép hộp, thép tấm mỏng (từ 2mm đến 8mm) phổ biến trong dân dụng và nhà xưởng nhẹ.
• Hàn MIG (Ưu thế tuyệt đối về tốc độ & thẩm mỹ):
- Chất lượng: Mối hàn ngấu nhanh, cực kỳ phẳng mịn, ít văng bắn, không tốn công mài xỉ.
- Hiệu quả: Tốc độ nhanh gấp 2–3 lần hàn que, đặc biệt lý tưởng khi hàn các loại thép mỏng dưới 3-5mm vì ít bị thủng nếu thợ chỉnh dòng điện chuẩn.
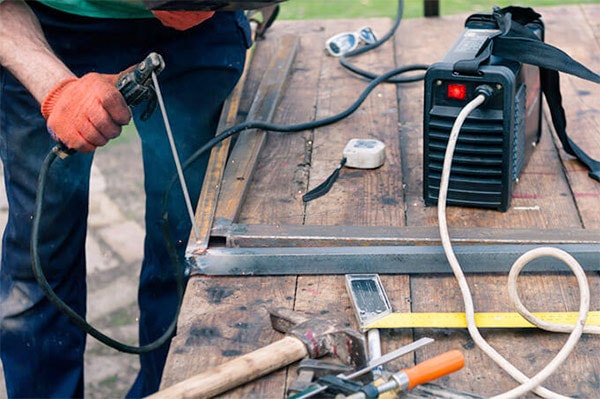
Máy hàn cho kết cấu thép, Phân biệt hàn MIG và hàn que
• Máy hàn que (Hàn điện thủ công) (Kém ưu thế hơn):
- Chất lượng: Vẫn hàn được nhưng thợ phải có tay nghề cao để không bị thủng phôi mỏng. Mối hàn dày xỉ, sau khi hàn xong mất rất nhiều thời gian đục xỉ và mài phẳng.
- Hiệu quả: Năng suất thấp, không tối ưu nếu phải sản xuất số lượng lớn trong xưởng. Ưu điểm rất ok đó là tính cơ động, giá thành đầu tư rẻ, tính kinh tế lại không cao do que hàn đắt, chi phí mua que cũng rất tốn kém.
2. Phân khúc TRÊN 10 ly (Thép bản dày, kết cấu nặng)
Khi độ dày vượt ngưỡng 10 ly (thép bản mã lớn, dầm chịu lực, khung nhà xưởng hạng nặng, cầu đường), bài toán kỹ thuật chuyển sang độ ngấu sâu, chịu lực và chống nứt.
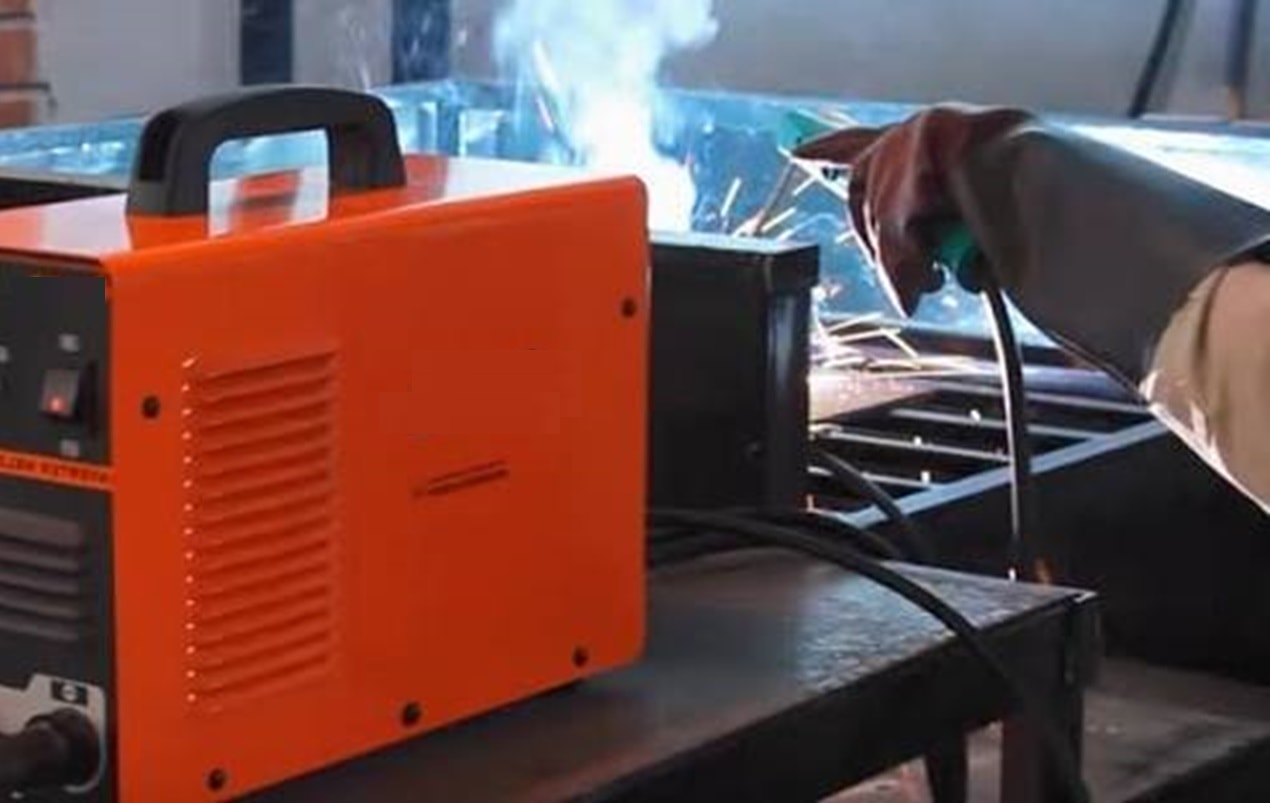
• Hàn MIG (Cần máy công suất lớn và kỹ thuật cao):
- Yêu cầu: Phải dùng dòng máy công suất cao (từ 350A - 500A trở lên) và bắt buộc phải vát mép (chữ V, chữ U) rồi hàn nhiều lớp (multi-pass). Tính cơ động không cao, Giá máy và vật tư (dây hàn, khí) đắt hơn hàn que
- Chất lượng: Nếu thợ chỉnh máy chuẩn và thấu mép tốt, mối hàn MIG cho độ liên kết rất đồng đều, tốc độ lấp đầy rãnh hàn nhanh hơn hàn que nhờ cơ chế cấp dây liên tục. Tuy nhiên, nếu thợ lơ là chỉnh dòng thấp, thép dày trên 10 ly sẽ lập tức bị hiện tượng "giả ngấu" (chỉ dính bề mặt, bên trong không ngấu, mối hàn không chắc chắn, không bền).
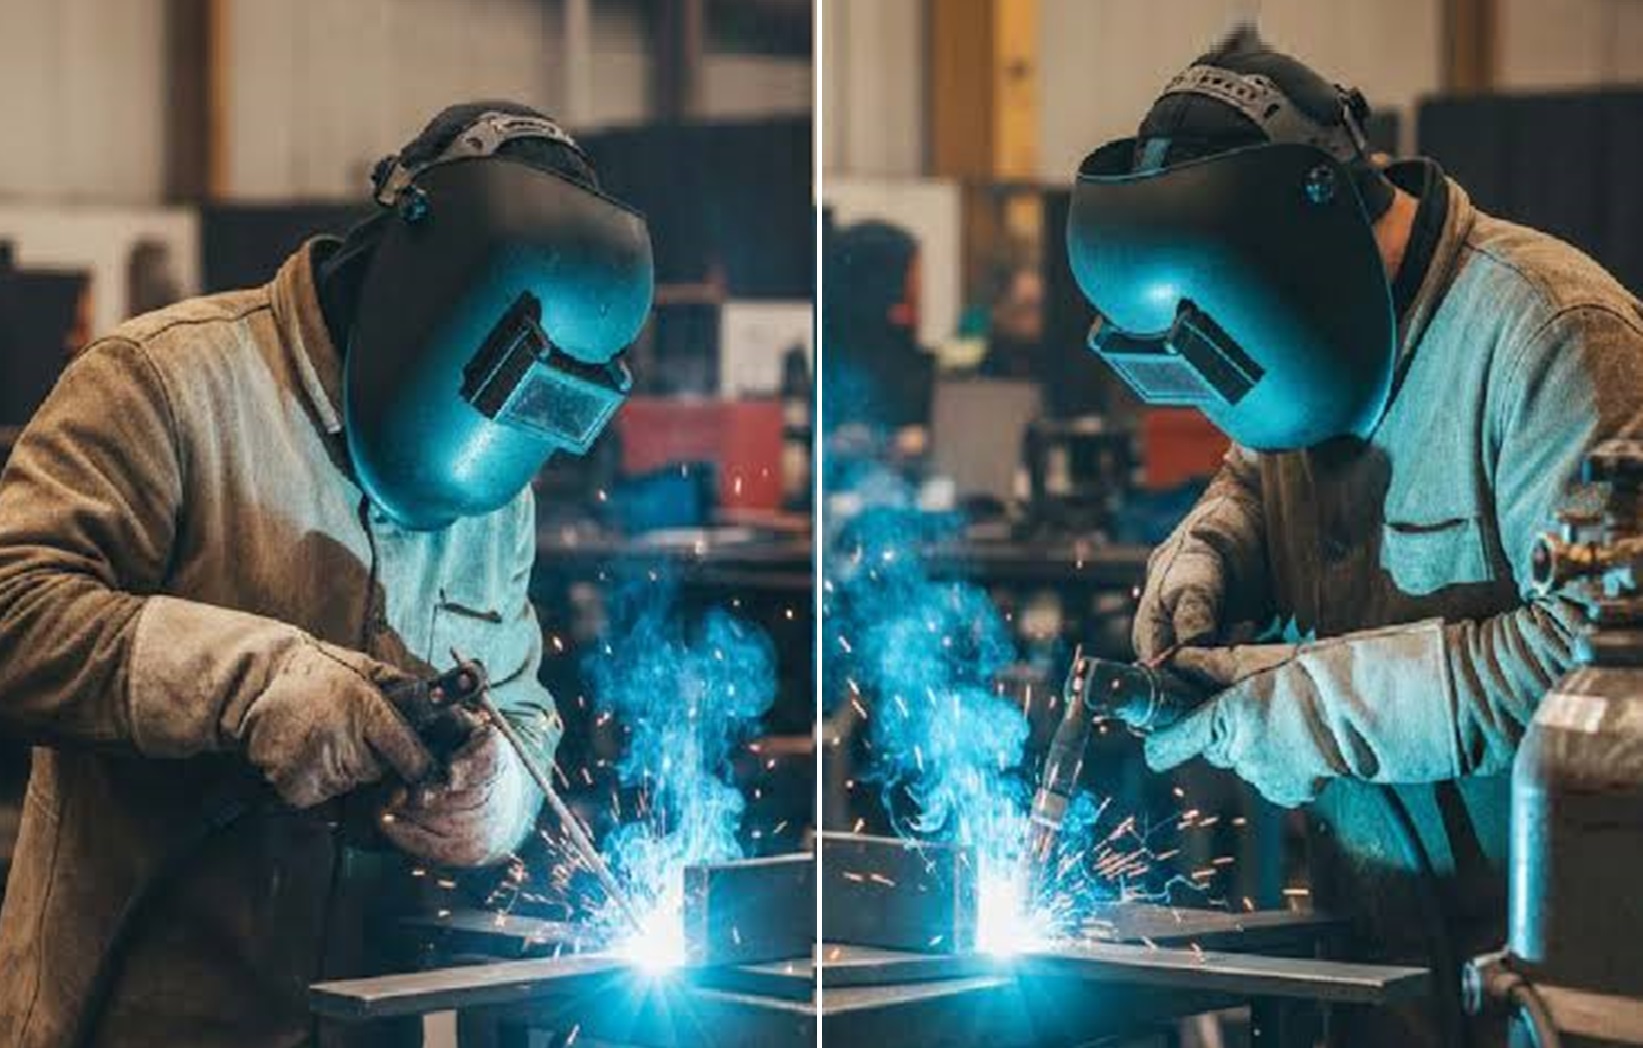
• Hàn que (Ưu thế về độ ngấu sâu và bản chất vật liệu):
- Yêu cầu: Cũng bắt buộc phải vát mép và hàn nhiều lớp.
Chất lượng: Lớp thuốc bọc của que hàn khi cháy tạo ra môi trường khí và xỉ đặc biệt bảo vệ vũng hàn rất tốt trước các yếu tố ngoại cảnh. Đối với thép dày, hồ quang tập trung của hàn que (đặc biệt các dòng que cơ tính cao như kết cấu chịu lực) mang lại độ ngấu sâu và sự chắc chắn cực kỳ cao trong các kết cấu chịu tải trọng động lớn. Tuy vậy việc hàn que cũng có những loại que khác nhau, chất lượng mối hàn cũng rất khác nhau, dòng máy hàn công suất khác nhau cũng cho kết quả khác nhau.
Bảng đối chiếu nhanh giữa Hàn MIG và Hàn Que theo độ dày
|
Tiêu chí so sánh |
Dưới 10 ly (Thép mỏng/trung bình) |
Trên 10 ly (Thép bản dày chịu lực) |
|
Phương pháp tối ưu nhất |
Hàn MIG |
Cả hai (Tùy vị trí & thiết bị) |
|
Lý do chọn Hàn MIG |
Nhanh, không thủng phôi, đẹp, không mất công mài xỉ. |
Năng suất cao khi lấp rãnh vát mép, nhưng đòi hỏi máy to (350A+) và thợ kỹ thuật giỏi. |
|
Lý do chọn Hàn Que |
Dễ bị thủng nếu thợ non tay; tốn công gõ xỉ, năng suất kém. |
Đáng tin cậy về độ ngấu sâu, dễ xử lý các góc khuất, chịu lực tốt ở công trình nặng. |
Tóm lại:
• Với thép dưới 10 ly, hàn MIG vượt trội hoàn toàn về mọi mặt (chất lượng, thẩm mỹ, tốc độ).
• Với thép trên 10 ly, hàn MIG đòi hỏi máy công nghiệp nặng và kỹ thuật vát mép chuẩn xác; trong khi hàn que vẫn là "vũ khí" truyền thống cực kỳ tin cậy để đảm bảo độ ngấu sâu cho các liên kết thép dày chịu lực lớn.


